世界杯下注

Quangong Machinery Co., Ltd.
Uutiset

Onttojen lohkojen valmistusprosessi: Kuinka onttoja betonilohkoja valmistetaan?

Onttoja lohkoja käytetään laajalti rakennusmateriaaleina asuinrakennuksissa, kaupallisissa projekteissa, teollisuuslaitoksissa ja infrastruktuurin rakentamisessa. Yrityksille, jotka suunnittelevat investoimista onttojen lohkojen tuotantolinjaan, koko onttojen lohkojen valmistusprosessin ymmärtäminen on tärkeä vaihe oikean laitteen valinnassa ja tuotantokapasiteetin suunnittelussa.

Joten, miten ontot lohkot valmistetaan? Tyypillinen onttojen kappaleiden valmistusprosessi sisältää useita avainvaiheita: raaka-aineet, annostelu, sekoitus, materiaalin syöttö, tärinä ja puristus, kovetus ja valmiit tuotteet.

1. Raaka-aineen valmistelu

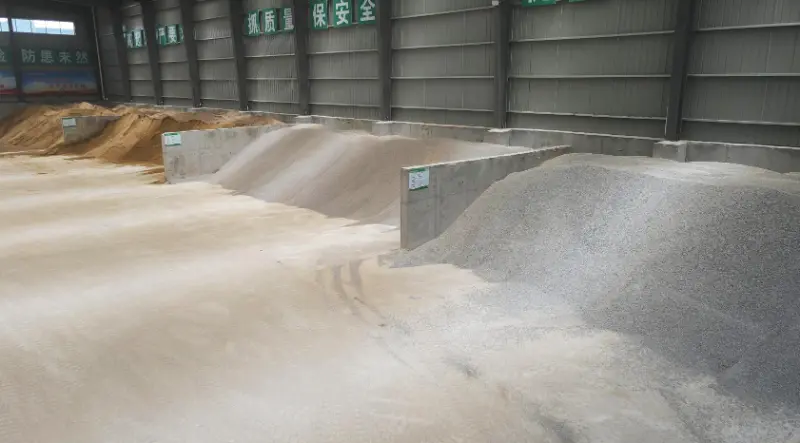
Betonionteloiden valmistuksessa käytetään tyypillisesti sementtiä, hiekkaa, kivijauhetta ja kiviaineksia pääraaka-aineina.

Paikallisesta materiaalisaatavuudesta ja tuotevaatimuksista riippuen seokseen voidaan lisätä myös sopivia teollisuuden kiinteitä jätemateriaaleja, kuten lentotuhkaa, mineraalijauhetta, teräskuonaa ja rakennusjätettä.

Raaka-aineiden hiukkaskokojakautuma, kosteuspitoisuus ja ominaisuudet voivat vaikuttaa suoraan betoniharkkojen lujuuteen, tiheyteen, mittatarkkuuteen ja pinnan laatuun. Siksi oikea raaka-aineen valinta ja valmistelu ovat tärkeitä vakaan lohkotuotannon kannalta.


2. Tarkka annostelu

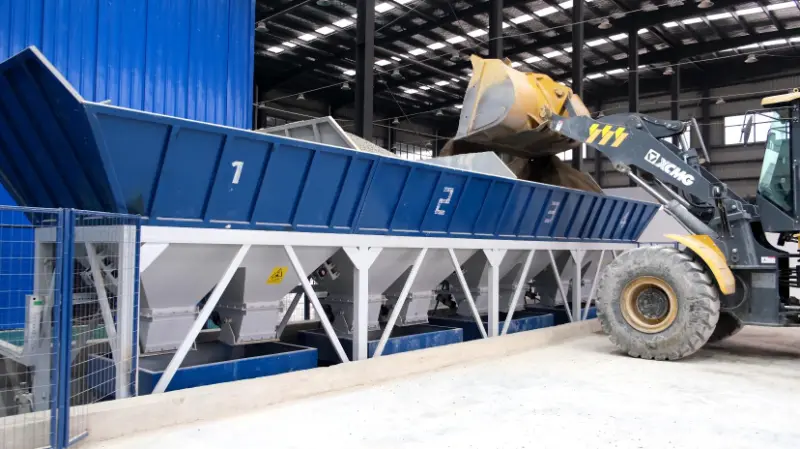
Valmistuksen jälkeen raaka-aineet siirtyvät betonin annostelujärjestelmään.

Annostelujärjestelmä mittaa tarkasti sementtiä, hiekkaa, kiviainesta ja muita materiaaleja esiasetetun sekoitussuunnitelman mukaisesti ja toimittaa ne betonisekoittimeen.

Johdonmukainen annostelu on yksi avaintekijöistä tuotteiden vakaan laadun ylläpitämisessä. Suuressa mittakaavassa onttokappalevalmistuksessa automaattinen annostelujärjestelmä voi parantaa tuotannon tehokkuutta ja vähentää manuaalisen käytön aiheuttamia virheitä.


3. Betonin sekoitus

Annostelun jälkeen materiaalit siirretään betonisekoittimeen perusteellista sekoittamista varten.

Sekoituksen tarkoituksena on jakaa sementti, kiviainekset, vesi ja muut materiaalit tasaisesti koko seokseen, jolloin muodostuu sopiva betoni lohkon muovaukseen.

Oikea sekoitusaika ja sekoitusteho auttavat varmistamaan materiaalin tasaisuuden ja luomaan vakaat olosuhteet seuraaville syöttö- ja muovausprosesseille.

4. Materiaalin syöttö

Sekoitettu betoni siirretään sitten betonilohkon valmistuskoneen syöttöjärjestelmään.

Syöttöjärjestelmä jakaa betonin tasaisesti muotin onteloihin. vartenontot lohkot, muotti määrää tuotteen pituuden, leveyden ja korkeuden lisäksi myös reiän muodon, reikien lukumäärän ja kokonaisen lohkorakenteen.

Siksi betonilohkomuotti on tärkeä osa valmistusprosessia. Eri muotit voidaan konfiguroida paikallisten rakennusstandardien, markkinoiden vaatimusten ja tuotespesifikaatioiden mukaan.

5. Tärinä ja puristus

Syötön jälkeen betoni siirtyy tärinä- ja puristusprosessiin.

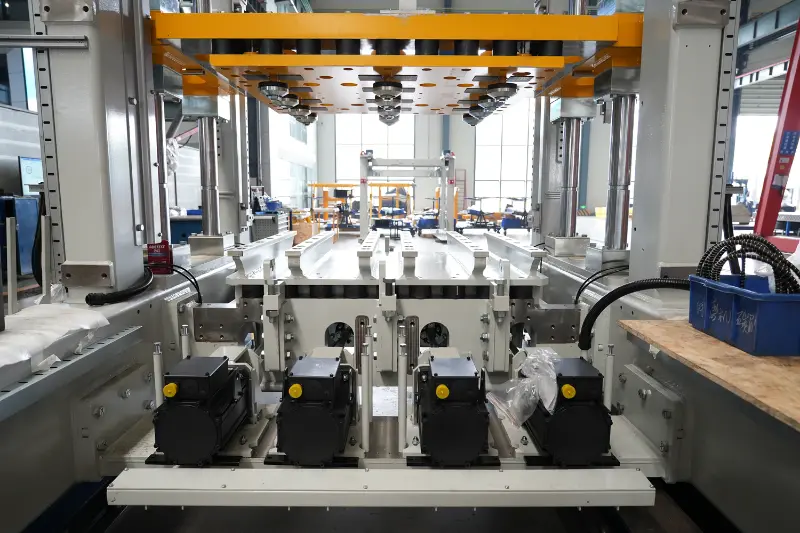
Lohkonvalmistuskone yhdistää tärinän ja puristuksen betoniseoksen tiivistämiseksi muotin sisällä ja muodostaen vakaan onton lohkorakenteen.

Tärinäjärjestelmä, muovauspaine, muovausaika ja muotin tarkkuus voivat kaikki vaikuttaa lohkon tiheyteen, mittatarkkuuteen, puristuslujuuteen ja pinnan laatuun.

Sen vuoksi betonilohkojen valmistuskoneessa vakaa tärinä- ja puristustekniikka on välttämätöntä korkealaatuisten onttojen lohkojen valmistuksessa suuressa mittakaavassa.


6. Kovetus

Muotoilun jälkeen tuoreet lohkot siirretään betoniharkkojen kovetusjärjestelmään.

Asianmukainen kovettuminen mahdollistaa sementtipohjaisten materiaalien kehittymisen riittävän lujuuden ja stabiilisuuden kosteuttamisen kautta.

Valmistusprosessista ja tuotevaatimuksista riippuen valmistajat voivat käyttää luonnollista kovetusta, höyrykovetusta tai muita sopivia kovetusmenetelmiä.

7. Valmiit ontot lohkot

Riittävän kovettumisen jälkeen ontot lohkot saavuttavat vaaditun lujuuden ja niitä voidaan käsitellä, pinota, varastoida ja kuljettaa.

Valmiita onttoja lohkoja voidaan käyttää asuinseinissä, liikerakennuksissa, teollisuuslaitoksissa ja monissa muissa rakennusprojekteissa.


Onttojen lohkojen valmistusprosessi sisältää useita toisiinsa liittyviä vaiheita raaka-aineista valmiisiin tuotteisiin. Nykyaikaisilla automaattisilla betonilohkojen tuotantolinjoilla voidaan integroida annostelu, sekoitus, materiaalin syöttö, tärinä ja puristus, irrotus ja materiaalinkäsittely yhdeksi tuotantojärjestelmäksi, mikä vähentää manuaalista työtä ja parantaa tuottavuutta ja tuotteen yhtenäisyyttä.

Yrityksille, jotka suunnittelevat modernia onttopalojen tuotantolinjaa, tärkeitä tekijöitä ovat automaation taso, muovaustekniikka, muotin joustavuus, tuotantokapasiteetti ja laitteiden yleinen luotettavuus.

QGM tarjoaa automatisoituja betonilohkojen valmistuslaitteita ja kokonaisia ​​tuotantoratkaisuja, joiden tuotantolinjat ja muottikokoonpanot on räätälöity asiakkaiden tuotespesifikaatioiden, vaaditun kapasiteetin ja paikallisten raaka-aineolosuhteiden mukaan. Ratkaisuilla voidaan valmistaa onteloita, massiiviharkkoja, katulaattoja, reunakiveä ja muita betonituotteita.

Jos suunnittelet onteloiden valmistusprojektia, on suositeltavaa määrittää ensin tarvittavat tuotekoot, paikallisten markkinoiden vaatimukset ja päivittäinen tuotantokapasiteetti ja valita sitten sopiva betonipalojen valmistuskone ja tuotantolinja sen mukaan.

Aiheeseen liittyviä uutisia
Jätä minulle viesti
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.Tietosuojakäytäntö
HylätäHyväksyä
海博体育