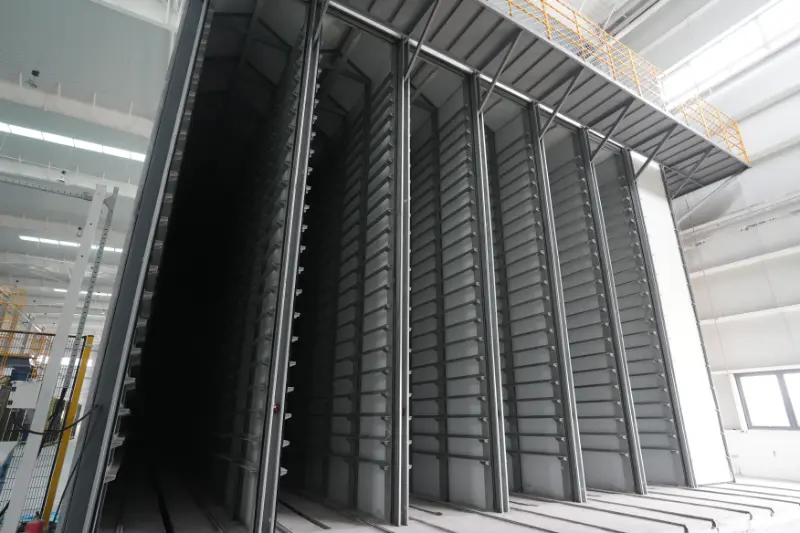
Onttojen lohkojen puristuslujuus on yksi tärkeimmistä betoniharkkojen valmistuksen laatuindikaattoreista. Vaikka valmistajat käyttävät samanlaisia sementtejä, kiviaineksia ja muita raaka-aineita, eri koneilla tai tuotantolinjoilla valmistetuissa ontoissa lohkoissa voi olla merkittäviä eroja lujuudessa, tiheydessä, mittatarkkuudessa ja pinnan laadussa.
Miksi näin tapahtuu?
Puristuslujuus abetoninen ontto lohkosiihen vaikuttavat useat tekijät, kuten raaka-aineet, seoksen suunnittelu, kosteuspitoisuus, materiaalin syöttö, tärinä, tiivistyspaine, muotin tarkkuus ja kovettumisolosuhteet.
1. Raaka-aineet ja yhdistelmäsuunnittelu rakentavat perustan
Onttoja betonilohkoja valmistetaan yleisesti käyttämällä sementtiä, hiekkaa, kiviainesta ja muita lisämateriaaleja.
Raaka-aineiden partikkelikoko, kosteuspitoisuus ja laatu vaikuttavat suoraan betoniseoksen ominaisuuksiin.
Oikein suunniteltu seos voi luoda vakaamman kiviainesrakenteen ja vähentää sisäisiä onteloita, mikä auttaa parantamaan betonilohkojen tiheyttä ja puristuslujuutta.
Lujia onttoja lohkoja valmistavien valmistajien betoniseos on siksi säädettävä paikallisten raaka-aineiden ja tuotevaatimusten mukaan.
2. Kosteuspitoisuus vaikuttaa lohkojen muodostumiseen
Betonilohkokoneet käyttävät tyypillisesti tärinää ja painetta betonituotteiden muodostamiseen, mikä tarkoittaa, että betoniseoksen kosteuspitoisuutta on valvottava kunnolla.
Jos seos on liian kuiva, seurauksena voi olla:
Epätasainen materiaalin jakautuminen
Puuttuu materiaalia lohkon reunoista
Riittämätön lohkotiheys
Jos seoksessa on liikaa kosteutta, se voi vaikuttaa muotin irtoamiseen ja mittojen pysyvyyteen.
Vakaa annostelu-, sekoitus- ja syöttöjärjestelmä on siksi välttämätön betoniharkkojen tasaisen laadun kannalta.
3. Tärinä on kriittinen voiman estämiselle
Tärinä on yksi tärkeimmistä syistä, miksi erilaiset onttojen lohkojen valmistuskoneet voivat tuottaa erilaisia tuloksia.
Kun betoni on tullut muottiin, hallittu tärinä auttaa järjestämään kiviainekset uudelleen ja poistamaan jääneen ilman, mikä tekee betoniseoksesta tiiviimmän.
Jos tärinäparametreja ei ohjata kunnolla:
Pienempi tiheys → Enemmän sisäisiä aukkoja → Pienempi puristuslujuus
Siksi tärinäjärjestelmä, värähtelytaajuus, amplitudi ja värähtelyaika voivat kaikki vaikuttaa onttojen lohkojen lopulliseen laatuun.
4. Tiivistyspaine vaikuttaa lohkotiheyteen
Betoniharkkojen valmistuksessa tärinän lisäksi muovaus- tai tiivistyspaineella on tärkeä rooli.
Oikea tärinän ja paineen yhdistelmä auttaa betoniseosta täyttämään muotin tasaisesti ja muodostamaan yhtenäisemmän lohkorakenteen.
Esimerkiksi QGM ZN1000-2 automaattinen betoniharkkojen valmistuskone yhdistää tärinänmuodostus- ja tiivistysprosessit vakaan betonilohkotuotannon saavuttamiseksi. Se voidaan konfiguroida onttojen, massiiviharkkojen, päällystepalojen ja muiden betonituotteiden valmistukseen.
5. Muotin tarkkuus on myös tärkeä
Betonilohkojen valmistuskonetta valitessaan valmistajat keskittyvät usein pääkoneeseen ja unohtavat muotin merkityksen.
Muotti määrittää lohkon mitat, ontelokokoonpanon ja yleisen muodon. Se voi myös vaikuttaa betoniseoksen tasaiseen jakautumiseen muovausprosessin aikana.
Erittäin tarkat muotit yhdistettynä vakaaseen muovausjärjestelmään voivat auttaa valmistajia saavuttamaan yhtenäiset kappaleiden mitat ja ulkonäön.
6. Kovetus määrittää lopullisen lujuuden
Muotista purkaminen ei ole betonilohkon valmistusprosessin loppu.
Oikea kovettuminen mahdollistaa sementin hydratoitumisen jatkumisen, jolloin betonituote kehittää vähitellen suunniteltua lujuuttaan.
Yleisiä betonilohkojen kovetusmenetelmiä ovat:
Luonnollinen kovettuminen
Höyrykovettuva
Staattinen kovettuminen
Muut teolliset kovetusprosessit
Tästä syystä muovauskonetta, muottia, betoniseosta ja kovetusprosessia on pidettävä yhtenä yhtenäisenä tuotantojärjestelmänä.
7. Miksi eri koneet tuottavat onttoja lohkoja, joilla on eri vahvuudet?
Tärkeimmät onttojen lohkojen puristuslujuuteen vaikuttavat tekijät voidaan tiivistää seuraavasti:
Epävakaus missä tahansa vaiheessa voi vaikuttaa betonilohkon lopulliseen suorituskykyyn.
Onttojen lohkojen tuotantolinjaa valittaessa valmistajien tulee siksi ottaa huomioon muutakin kuin koneen nimellistuotantokapasiteetti.
Keskeisiä tekijöitä ovat:
Tärinäjärjestelmä
Muovaus- ja tiivistyspaine
Materiaalin syöttöjärjestelmä
Muotin tarkkuus
Automaatio ja ohjaus
Tuotannon vakaus
Kovetusjärjestelmä
8. ZN1000-2 vakaan onton lohkon tuotantoon
Valmistajille, jotka haluavat valmistaa onttoja lohkoja suuremmassa mittakaavassa, vakaa muovauskyky on olennaista tasaisen tuotteen laadun kannalta.
The QGMAutomaattinen ZN1000-2 betoniharkkojen valmistuskone integroi automatisoidut materiaalin syöttö-, muotoilu-, tärinä- ja muotista irrotusprosessit tarjotakseen vakaan ratkaisun betonilohkojen valmistukseen.
Sopivilla muottikokoonpanoilla koneella voidaan valmistaa onttoja lohkoja, umpibetoniharkkoja, katulaattoja, reunakiviä ja muita betonituotteita eri markkinavaatimusten ja tuotespesifikaatioiden mukaan.
Johtopäätös
Onttojen lohkojen puristuslujuutta ei määrää yksittäinen tekijä.
Laadukkaat raaka-aineet muodostavat perustan, sopiva betoniseos antaa oikean koostumuksen, kun taas hallittu tärinä ja tiivistys ovat kriittisiä lohkon tiheyden ja lujuuden kannalta. Tarkat muotit ja asianmukainen kovettuminen edistävät edelleen lopputuotteen suorituskykyä.
Betonituotteiden valmistajille vakaan ja tehokkaan onteloiden valmistuskoneen valinta sekä sopiva betonisekoitus ja kovetusprosessi ovat olennaisia laadukkaiden onttojen lohkojen valmistuksessa, joilla on tasainen puristuslujuus.
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.Tietosuojakäytäntö