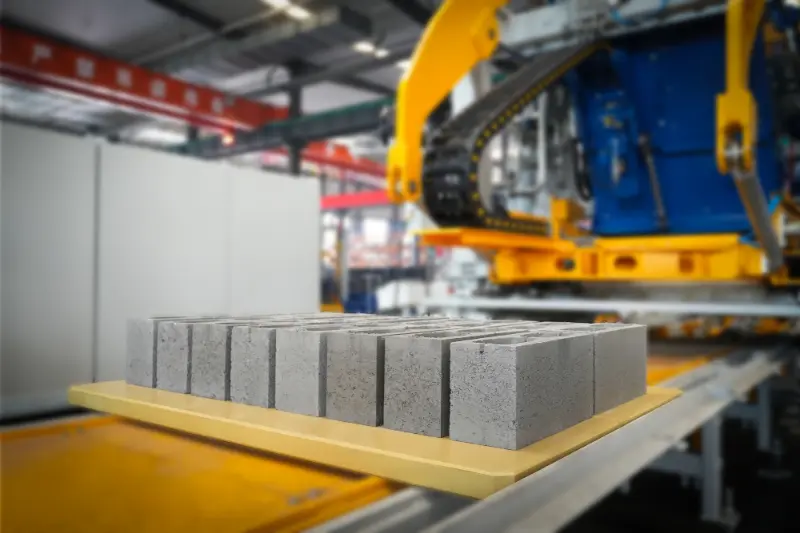
Õõnesplokkide survetugevus on betoonplokkide valmistamisel üks olulisemaid kvaliteedinäitajaid. Isegi kui tootjad kasutavad sarnaseid tsementi, täitematerjale ja muid tooraineid, võivad erinevate masinate või tootmisliinide poolt toodetud õõnesplokkidel olla olulisi erinevusi tugevuses, tiheduses, mõõtmete täpsuses ja pinnakvaliteedis.
Miks see juhtub?
Survetugevus abetoonist õõnesplokkseda mõjutavad mitmed tegurid, sealhulgas toorained, segu disain, niiskusesisaldus, materjali etteanne, vibratsioon, tihendusrõhk, vormi täpsus ja kõvenemistingimused.
1. Toormaterjalid ja segude disain Ehitage alus
Betoonõõnesplokke valmistatakse tavaliselt tsemendist, liivast, täitematerjalidest ja muudest lisamaterjalidest.
Toormaterjalide osakeste suurus, niiskusesisaldus ja kvaliteet mõjutavad otseselt betoonisegu omadusi.
Õigesti kavandatud segu võib luua stabiilsema täitematerjali struktuuri ja vähendada sisemisi tühimikke, aidates parandada betoonplokkide tihedust ja survetugevust.
Kõrgtugevaid õõnesplokke tootvate tootjate jaoks tuleks seetõttu kohandada betoonisegu vastavalt kohalikele toorainetele ja tootenõuetele.
2. Niiskusesisaldus mõjutab plokkide moodustumist
Betoonplokimasinad kasutavad betoontoodete moodustamiseks tavaliselt vibratsiooni ja survet, mis tähendab, et betoonisegu niiskusesisaldust tuleb korralikult kontrollida.
Kui segu on liiga kuiv, võib see põhjustada:
Materjali ebaühtlane jaotus
Materjali puudumine ploki servade ümber
Plokkide ebapiisav tihedus
Kui segu sisaldab liigset niiskust, võib see mõjutada vormist lahtitulekut ja mõõtmete stabiilsust.
Stabiilne partii-, segamis- ja etteandesüsteem on seetõttu oluline betoonplokkide ühtlase kvaliteedi tagamiseks.
3. Vibratsioon on tugevuse blokeerimiseks kriitiline
Vibratsioon on üks peamisi põhjuseid, miks erinevad õõnesplokkide valmistamise masinad võivad anda erinevaid tulemusi.
Pärast betooni sisenemist vormi aitab kontrollitud vibratsioon täitematerjale ümber paigutada ja eemaldada kinni jäänud õhku, muutes betoonisegu kompaktsemaks.
Kui vibratsiooni parameetreid ei kontrollita korralikult:
Väiksem tihedus → Rohkem sisemisi tühimikke → Väiksem survetugevus
Seetõttu võivad vibratsioonisüsteem, vibratsiooni sagedus, amplituud ja vibratsiooni aeg mõjutada õõnesplokkide lõplikku kvaliteeti.
4. Tihendamise rõhk mõjutab ploki tihedust
Lisaks vibratsioonile mängib betoonplokkide valmistamisel olulist rolli vormimis- või tihendusrõhk.
Vibratsiooni ja rõhu õige kombinatsioon aitab betoonisegul täita vormi ühtlaselt ja moodustada ühtlasema plokistruktuuri.
Näiteks automaatne betoonplokkide valmistamise masin QGM ZN1000-2 ühendab vibratsiooni moodustamise ja tihendamise protsessid, et saavutada stabiilne betoonplokkide tootmine. Seda saab konfigureerida õõnesplokkide, täisplokkide, sillutusplokkide ja muude betoontoodete valmistamiseks.
5. Valuvormi täpsus on samuti oluline
Betoonplokkide valmistamise masinat valides keskenduvad tootjad sageli põhimasinale, jättes samas tähelepanuta vormi tähtsuse.
Vorm määrab ploki mõõtmed, õõnsuse konfiguratsiooni ja üldise kuju. See võib mõjutada ka seda, kui ühtlaselt jaotus betoonisegu vormimisprotsessi ajal.
Kõrge täpsusega vormid koos stabiilse vormimissüsteemiga võivad aidata tootjatel saavutada ühtsed plokkide mõõtmed ja välimus.
6. Kõvenemine määrab lõpliku tugevuse
Vormi eemaldamine ei ole betoonplokkide tootmisprotsessi lõpp.
Nõuetekohane kõvenemine võimaldab tsemendi hüdratatsioonil jätkuda, võimaldades betoontootel järk-järgult arendada oma kavandatud tugevust.
Levinud betoonplokkide kõvenemismeetodid on järgmised:
Looduslik kõvenemine
Auruga kõvenemine
Staatiline kõvenemine
Muud tööstuslikud kõvendusprotsessid
Sel põhjusel tuleks vormimismasinat, vormi, betoonisegu ja kõvenemisprotsessi pidada üheks integreeritud tootmissüsteemiks.
7. Miks toodavad erinevad masinad erineva tugevusega õõnsaid plokke?
Peamised õõnesplokkide survetugevust mõjutavad tegurid võib kokku võtta järgmiselt.
Tooraine → Eraldamine → Segamine → Materjali etteandmine → Vibratsioon → Tihendamine → Vormi eemaldamine → Kõvenemine
Ebastabiilsus mis tahes etapis võib mõjutada betoonploki lõplikku jõudlust.
Seetõttu peaksid tootjad õõnesplokkide tootmisliini valimisel arvestama enamaga kui ainult masina nimitootmisvõimsusega.
Peamised tegurid hõlmavad järgmist:
Vibratsioonisüsteem
Vormimis- ja tihendusrõhk
Materjali etteande süsteem
Hallituse täpsus
Automatiseerimine ja juhtimine
Tootmise stabiilsus
Kõvenemise süsteem
8. ZN1000-2 stabiilsete õõnesplokkide tootmiseks
Tootjate jaoks, kes soovivad toota õõnesplokke suuremas mahus, on stabiilne vormimisjõudlus püsiva tootekvaliteedi jaoks hädavajalik.
The QGMAutomaatne betoonplokkide valmistamise masin ZN1000-2 integreerib automaatsed materjali etteande-, vormimis-, vibratsiooni- ja vormist lahtivõtmise protsessid, et pakkuda betoonplokkide tootmiseks stabiilset lahendust.
Sobivate vormikonfiguratsioonidega saab masinat kasutada õõnesplokkide, täisbetoonplokkide, sillutusplokkide, äärekivide ja muude betoontoodete valmistamiseks vastavalt erinevatele turunõuetele ja tootespetsifikatsioonidele.
Järeldus
Õõnesplokkide survetugevust ei määra üks tegur.
Kvaliteetsed toorained loovad vundamendi, sobiv betoonisegu annab õige koostise, samas kui kontrollitud vibratsioon ja tihendamine on blokeerimise tiheduse ja tugevuse jaoks kriitilise tähtsusega. Täpsed vormid ja korralik kõvenemine aitavad veelgi kaasa lõpptoote jõudlusele.
Betoonitoodete tootjate jaoks on stabiilse ja tõhusa õõnesplokkide valmistamise masina valimine koos sobiva betoonisegu ja kõvenemisprotsessiga oluline kvaliteetsete õõnesplokkide tootmiseks ühtlase survetugevusega.
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega.Privaatsuspoliitika